Guide technique · 7 min de lecture
Joint torique sur mesure : cotes hors standard, matières spéciales et petites séries
Un joint torique sur mesure se fabrique de trois façons : une corde extrudée coupée et collée, un tore usiné dans du PTFE, ou un moulage avec un outillage dédié. Chacune a son domaine de quantité, son délai et ses limites de service. Une cote « introuvable » existe souvent au catalogue parmi 4 228 dimensions. Voici comment vérifier vos mesures, choisir la matière et comparer les solutions de fabrication.
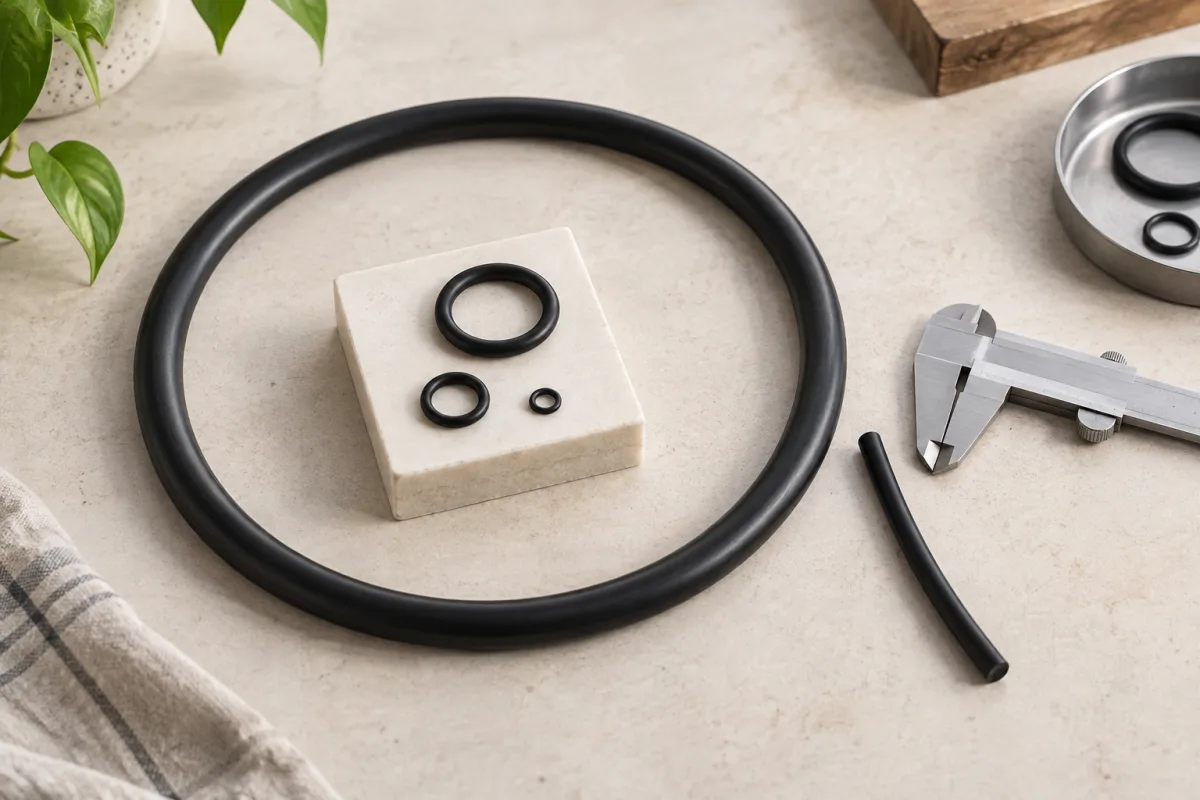
Joint torique sur mesure : les trois façons de le fabriquer
Un joint torique sur mesure s’obtient par corde extrudée collée, par usinage dans du PTFE massif, ou par moulage avec un outillage dédié. La corde convient à l’unité et au grand diamètre en statique, le PTFE usiné à la chimie agressive en statique, le moulage dès que la série se compte en centaines ou que le joint travaille en dynamique ou sous pression.
| Voie | Quantité | Délai | Frais fixes | Service |
|---|---|---|---|---|
| Corde extrudée collée | 1 à quelques dizaines | Quelques jours | Aucun | Statique, basse pression, −60 à +200 °C selon matière |
| PTFE usiné | 1 à quelques centaines | Quelques jours à deux semaines | Aucun | Statique uniquement, jusqu’à 40 MPa, −200 à +260 °C |
| Moulage avec outillage | Quelques centaines et plus | 4 à 8 semaines la première fois | Un moule | Tout service, y compris dynamique et haute pression |
La quantité tranche presque toujours. En dessous de la centaine, l’outillage d’un moule coûte plus cher que les pièces, et l’on choisit la corde ou l’usinage. Au-dessus, le moulage rend un joint homogène, sans collage, qui vaut le standard en tenue. Entre les deux se trouve la zone où l’on cherche une cote voisine au catalogue.
Vérifiez d’abord que la cote n’est pas au catalogue
Une demande de joint sur mesure sur trois porte sur une cote qui existe. Le catalogue compte 4 228 dimensions, de 0,74 mm à plus de 1 000 mm de diamètre intérieur, dans des sections de 1 à 12 mm et davantage, issues de sept normes qui ne se recouvrent pas : ISO 3601, AS568, BS 1806, DIN 3771, NF T 47-501, JIS B 2401, SMS 1586.
- Une cote pouce paraît exotique en millimètres : 151,7 × 6,99 mm est une cote AS568 de la série 400, tout à fait courante.
- Une cote japonaise ou suédoise ne figure pas dans les tables ISO mais existe en JIS B 2401 ou SMS 1586, et se trouve en stock.
- Une mesure sur joint usé donne une cote fausse, de 2 à 5 % trop grande en diamètre. Mesurez la gorge et arrondissez vers la dimension normalisée la plus proche.
- Un écart de 1 % sur le diamètre intérieur se compense par l’étirement au montage, dans la limite de 5 % en statique. Un 180 × 3 fait le travail d’un 178,5 × 3.
Cette vérification permet souvent de retrouver une dimension standard. L’outil d’identification propose les cotes voisines pour chaque mesure ; vérifiez ensuite les tolérances et les cotes de gorge sur la fiche produit.
Voie 1 : la corde extrudée collée
Une corde d’élastomère extrudée au diamètre du tore, coupée à la longueur de la circonférence et collée bout à bout à la cyanoacrylate. C’est la solution des grands diamètres, du dépannage et du prototype : aucun outillage, quarante-trois diamètres de corde disponibles de 1,5 à 30 mm, et un joint prêt le jour même.
| Critère | Corde collée |
|---|---|
| Diamètre intérieur | Sans limite, à partir d’environ 50 mm en pratique |
| Tore | 1,5 à 30 mm, tolérance ± 0,25 à ± 1,3 mm |
| Matières | NBR, EPDM, FKM, silicone VMQ |
| Température | −60 à +200 °C selon la matière |
| Service | Statique uniquement, basse pression |
| Point faible | Le collage : moins souple, moins résistant que la matière |
La tolérance de section d’une corde extrudée est trois à cinq fois plus large que celle d’un joint moulé. Sur un couvercle de cuve serré à la main, cela ne change rien. Dans une gorge cotée pour un joint normalisé, cela peut faire sortir le serrage de la plage.
Voie 2 : le PTFE usiné
Un joint torique en PTFE massif s’usine au tour dans une ébauche, ce qui autorise toute dimension sans outillage et sans collage. On y recourt pour la chimie que les élastomères ne tiennent pas, les températures extrêmes et le contact alimentaire ou pharmaceutique.
| Critère | PTFE usiné |
|---|---|
| Température | −200 à +260 °C |
| Pression statique | Jusqu’à 40 MPa |
| Service dynamique | Non |
| Résistance chimique | La quasi-totalité des fluides, sauf métaux alcalins fondus et fluor |
| Élasticité | Aucune : pas d’effet ressort, fluage sous charge |
| Gorge | Gorge dédiée, moins profonde, faces polies |
Le PTFE n’est pas un élastomère. Il ne reprend pas sa forme après compression, et un montage conçu pour un joint caoutchouc fuira avec un PTFE de même cote au premier cycle thermique. Quand il faut l’inertie du PTFE avec un effet ressort, on passe au joint enveloppé FEP : une âme en silicone ou en FKM sous une gaine fluorée, jusqu’à 25 MPa en statique, −60 à +200 °C.
Voie 3 : le moulage avec outillage
Le moulage par compression ou par injection est la fabrication normale d’un joint torique. Il faut un moule à l’empreinte du joint, et c’est lui qui fixe le coût d’entrée. Une fois l’outillage payé, la pièce sur mesure vaut à peu près une pièce standard, dans n’importe quelle matière, dureté et couleur, avec la tolérance et l’homogénéité d’un joint catalogue.
| Étape | Durée typique | Ce qui la conditionne |
|---|---|---|
| Étude de fabrication | 2 à 5 jours | Précision des caractéristiques techniques |
| Réalisation du moule | 3 à 6 semaines | Taille, nombre d’empreintes, matériau du moule |
| Échantillons initiaux | 1 semaine | Disponibilité de la matière |
| Validation et série | 1 à 3 semaines | Contrôle dimensionnel, certificats |
| Réassort ultérieur | 2 à 4 semaines | Le moule existe : plus de frais fixes |
Un moule multi-empreintes réduit le prix unitaire mais augmente le coût d’outillage ; un moule mono-empreinte fait l’inverse. Pour une petite série annuelle, on choisit le second. La conservation de l’outillage et sa durée de disponibilité conditionnent le réassort.
Matières spéciales et duretés
Le sur-mesure porte autant sur la matière que sur la cote. Une cote standard dans une matière rare est un joint sur mesure, avec le même outillage, la même quantité minimale et les mêmes délais qu’une cote inédite.
| Matière | Température | Duretés | Pourquoi on la demande |
|---|---|---|---|
| FFKM perfluoroélastomère | −20 à +327 °C | 70 à 90 | Chimie quasi universelle, vapeur, amines, plasma |
| FEPM | −5 à +230 °C | 70 à 90 | Vapeur, bases fortes, H2S, forage |
| FEP enveloppé | −60 à +205 °C | Âme VMQ ou FKM | Chimie du PTFE avec effet ressort |
| Silicone VMQ alimentaire | −60 à +230 °C | 40 à 80 | FDA, USP VI, CE 1935/2004, couleur, translucide |
| EPDM ACS | −45 à +150 °C | 60 à 90 | Eau potable, attestation sanitaire obligatoire |
| AU polyuréthane | −30 à +80 °C | 80 à 95 | Très haute pression, abrasion, jeux importants |
| HNBR | −30 à +150 °C | 70 à 90 | Ozone et chaleur sur un circuit d’huile |
La dureté se choisit de 50 à 90 Shore A selon la matière. Sous 60, on cherche à épouser un défaut de planéité ou à réduire l’effort de fermeture ; au-dessus de 80, on résiste à l’extrusion. Toute matière n’existe pas dans toute dureté : le silicone descend à 40, le polyuréthane commence à 80.
Les caractéristiques à vérifier pour choisir votre joint
Les éléments ci-dessous permettent de comparer les dimensions, les matières et les solutions de fabrication. Relevez-les avant de sélectionner une référence dans le catalogue.
- 1
Les cotes
Relevez le diamètre intérieur et le tore avec leurs tolérances, ainsi que les cotes du logement. Un joint usé peut être déformé : comparez vos mesures au plan de la gorge.
- 2
Le fluide, ou les fluides
Y compris le produit de nettoyage et le lubrifiant. Beaucoup de joints résistent au fluide de service et cèdent au nettoyage en place.
- 3
La température
Continue et en pointe, mini et maxi. Une pointe de 30 minutes par jour à 180 °C décide de la matière autant que les 80 °C de régime.
- 4
La pression
De service et de pointe, et son sens s’il varie. Elle décide de la dureté et des bagues.
- 5
Statique ou dynamique
Et si dynamique : translation ou rotation, vitesse, course. Cela exclut d’emblée deux des trois voies.
- 6
La quantité
Immédiate et annuelle. C’est elle qui tranche entre corde, usinage et moulage.
- 7
Les certificats attendus
Ils se prévoient avant la fabrication, pas après : une matière FDA ou ACS doit être choisie comme telle dès le départ.
Sans référence d’origine
Les dimensions du joint et du logement permettent de commencer la recherche même sans référence lisible. La couleur seule ne permet pas d’identifier une matière. Examinez aussi l’état du joint usé : gonflement et extrusion peuvent révéler une matière ou une dureté inadaptée.
Certificats et attestations
| Document | Ce qu’il atteste | Quand l’exiger |
|---|---|---|
| Certificat 3.1 selon EN 10204 | Composition et essais du lot, par le fabricant | Aéronautique, nucléaire, pétrole-gaz, traçabilité |
| Déclaration FDA | Matière conforme au 21 CFR 177.2600 | Contact alimentaire, États-Unis et industrie mondiale |
| Déclaration CE 1935/2004 | Aptitude au contact alimentaire en Europe | Agroalimentaire, avec le règlement 2023/2006 sur les bonnes pratiques |
| ACS | Matière autorisée au contact de l’eau destinée à la consommation humaine | Plomberie, robinetterie, traitement d’eau en France |
| USP classe VI | Biocompatibilité | Médical, pharmaceutique |
| Qualification RGD | Résistance à la décompression explosive | Gaz sous pression, pétrole-gaz |
| Antistatique, ATEX | Résistivité de surface contrôlée | Atmosphères explosives |
Un certificat ne se fabrique pas après coup. Il suppose une matière qualifiée, un lot tracé et parfois un essai sur pièce. Vérifiez que la documentation du produit couvre bien le mélange choisi, pas seulement la famille de matière : un « EPDM » n’est pas ACS, un mélange EPDM précis l’est.
Quand le sur-mesure n’est pas la bonne réponse
- La cote existe à 1 % près au catalogue : prenez-la, l’étirement au montage absorbe l’écart.
- Le joint est un anneau à section rectangulaire, en X ou à lèvre : ce n’est pas un joint torique, et un torique sur mesure ne le remplacera pas.
- Le joint d’origine a lâché par extrusion ou par gonflement : c’est la dureté ou la matière qu’il faut changer, pas la cote.
- Le besoin est une seule pièce en urgence : la corde collée règle le problème dans la journée, le moulage dans deux mois.
- Le diamètre dépasse 300 mm en statique : la corde collée est la fabrication normale, pas un pis-aller.
Commencez par comparer vos mesures aux dimensions du catalogue. Avant de retenir une cote voisine, vérifiez les tolérances, le serrage et la compatibilité de la matière avec votre application.
Questions fréquentes
Peut-on fabriquer un joint torique à n’importe quelle dimension ?
Oui. En corde collée et en PTFE usiné, il n’y a aucune limite de diamètre, sans outillage. En moulage, on fabrique toute cote à partir de quelques centaines de pièces, moyennant un moule dédié. La vraie question n’est pas la faisabilité, mais la voie adaptée au service.
Quelle quantité minimale pour un joint torique sur mesure ?
Une pièce en corde collée ou en PTFE usiné. Quelques centaines de pièces en moulage, seuil en dessous duquel l’outillage pèse trop dans le prix unitaire. Entre les deux, on cherche d’abord une cote voisine au catalogue.
Quel délai pour un joint sur mesure ?
Quelques jours ouvrés pour une corde collée ou un tore usiné en PTFE. Quatre à huit semaines pour un moulage avec outillage neuf, la réalisation du moule représentant l’essentiel. Les matières spéciales, FFKM en tête, ajoutent souvent deux à quatre semaines.
Un joint torique collé tient-il la pression ?
En statique, à basse pression, oui : couvercles, cuves, carters, brides sans jeu important. Pas en dynamique, et pas au-delà de quelques bars sans bague d’appui : le collage est le point faible, sans l’homogénéité d’un joint moulé.
Comment retrouver un joint torique dans le catalogue ?
Mesurez le diamètre intérieur et l’épaisseur du cordon, puis utilisez l’outil d’identification pour retrouver les cotes proches. Vérifiez les dimensions du logement et les tolérances avant de choisir, puis comparez les matières selon le fluide, la température et le montage.
Combien coûte un joint torique sur mesure ?
Une corde collée ou un tore usiné se paie à la pièce, sans frais fixes. Un moulage se paie en deux fois : un outillage, de quelques centaines à quelques milliers d’euros selon la taille et le nombre d’empreintes, puis un prix unitaire proche du standard. Le FFKM coûte 50 à 200 fois le prix d’un NBR quelle que soit la voie.
Mis à jour le 25/09/2026. Valeurs indicatives : les essais restent à mener dans les conditions réelles d'emploi.